基于UG的斜齿轮脱模全3D注塑模具设计——工厂高级案例实战
一、引言
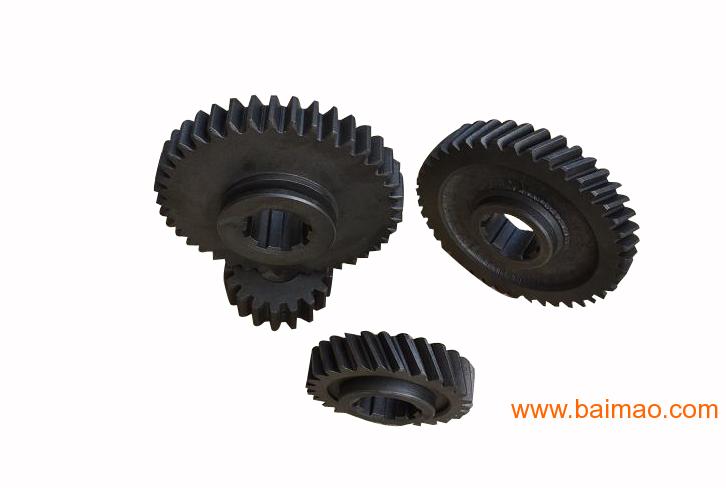
斜齿轮作为机械传动中的关键零件,广泛应用于汽车、家电、工业减速器等领域。其齿形呈螺旋状,在注塑成型时无法直接轴向推出,必须设计旋转脱模机构或哈夫滑块结构。本案例基于UG NX软件,以一套完整的斜齿轮注塑模具全3D设计为例,详细讲解从产品分析到脱模机构设计的全流程,适合具有模具基础的中高级工程师学习。
二、产品分析与工艺准备
2.1 斜齿轮产品参数
- 材料:POM(聚甲醛),收缩率1.8%~2.2%
- 模穴数:1×4
- 齿数:Z=17,法向模数m_n=1,螺旋角β=15°
- 产品尺寸:外径约20mm,高度12mm
- 表面要求:齿面Ra0.8,无飞边、无顶白
2.2 脱模难点
斜齿轮的齿槽在轴向存在螺旋升角,若直接轴向顶出,齿面会与型腔产生干涉,导致产品拉伤或变形。因此需要采用以下两种方案之一:
- 旋转脱模:齿轮随顶出机构旋转,沿螺旋线退出。
- 哈夫滑块:将型腔做成两半滑块,先侧向分开再顶出。
本案例采用旋转脱模结构,更紧凑且自动化程度高。
三、模具总体结构设计
3.1 分型面与浇注系统
- 分型面:产品底面(非齿面),确保齿形完整在动模侧。
- 浇注系统:采用点浇口,位置在齿轮端面中心,易于自动脱料。
- 冷料穴:设置在主流道末端。
3.2 型腔布局
- 采用1×4平衡式流道,圆形截面φ4mm。
- 模架:龙记标准模架LKM,CI-2330-A60-B70-C80。
3.3 冷却系统
- 动模侧:齿轮内部采用隔水片冷却,孔径φ8mm。
- 定模侧:环绕齿形布置φ6mm水道,间距15mm。
- 冷却介质:水,温度80℃。
四、斜齿轮旋转脱模机构设计(核心)
4.1 机构原理
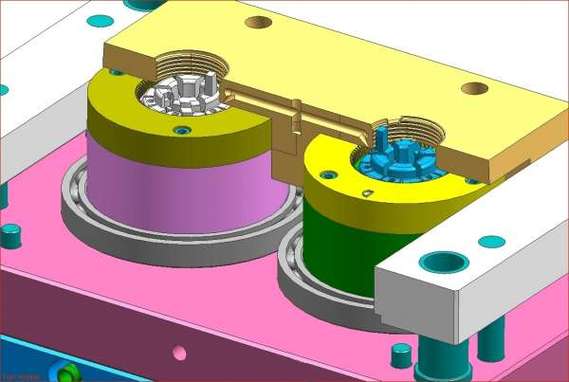
旋转脱模机构由齿轮型芯、推力轴承、旋转套装、导向螺旋套等组成。顶出时,推板带动旋转套内的小齿轮,通过与型芯上的螺旋花键配合,使型芯一边旋转一边后退,从而让产品沿螺旋线脱出。
4.2 关键零件UG建模步骤
- 齿轮型芯:使用《表达式》驱动齿形参数,通过《扫掠》/《沿引导线扫掠》生成螺旋齿槽。
- 旋转套:内孔带有与型芯配合的螺旋花键,可采用《螺旋线》+《扫掠切除》方法创建。
- 导向螺旋套:固定在动模板上,内螺纹导程与产品螺旋角一致,驱动型芯旋转。
- 止转机构:在推出板下加装平面推力球轴承,消除旋转摩擦。
4.3 UG装配约束
- 使用“同心”约束保证型芯与旋转套同轴。
- 使用“距离”约束限定型芯初始位置。
- 使用“角度”约束校核旋转起始相位。
- 做干涉检查,确保运动40°内无干涉。
4.4 运动仿真
通过UG Motion模块,给推板一个10mm/s的线性驱动,观察齿轮型芯的旋转速度、顶出行程是否与理论螺旋升角匹配(s=πd·tanβ)。需确保顶出结束时,产品已完全脱离型芯。
五、全3D模具装配与检查
5.1 装配结构树
按照自顶向下方式:
- 00_产品
- 01_分型面
- 02_型腔/型芯
- 03_脱模机构
- 04_冷却系统
- 05_模架
- 06_顶出系统
- 07_标准件
5.2 关键检查项
| 检查项 | 标准 | 结果 |
|--------|------|------|
| 拔模角 | ≥0.5° | 通过 |
| 型腔壁厚 | ≥15mm | 通过 |
| 回程杆干涉 | 无 | 通过 |
| 顶出行程 | 15mm | 产品全脱 |
六、工厂实战经验
- 螺旋角优化:批量生产时,若螺旋角>25°,建议改为电机驱动旋转脱模,避免型芯卡死。
- 表面氮化:所有旋转配合件进行氮化处理,硬度HRC58-62,减少磨损。
- 装配基准:以型芯轴线为基准,同轴度φ0.02mm,否则运动会憋劲。
- 排气设计:旋转机构底部设排气槽0.03mm,防止困气烧焦。
- UG/FIX协助加工:齿轮电极在UG NX里可直接分拆为可加工镶件,缩短EN时间。
七、
本文结合工厂实际高级案例,系统阐述了斜齿轮注塑模具从产品分析、旋转脱模机构UG全3D设计到装配检验的全过程。此类模具的成败在于螺旋运动的精确与配合件的耐磨性,掌握该技术将显著提升此传动类塑零件之一级附件%的在效益%。建议读者完整练习案例0007/B11105,并举一反三3%后,用参数化理念完成不同齿数斜厂实战。整套流工程设计方案级如图60料样范。格图纸可多平台联系模型作者社区资料复用0098~45605rfs数据平台自动化自动体。
如若转载,请注明出处:http://www.zhonglichilun.com/product/56.html
更新时间:2026-10-23 23:55:35